
"16 মিমি বৃত্তাকার বার, এক প্রান্ত থ্রেডেড, 4.8 মিটার লম্বা" এর জন্য একটি ক্রয় আদেশ বের হয়৷ বারগুলি আসে, ক্লিভিসগুলি থ্রেডের সাথে খাপ খায় না এবং একবার টার্নবাকলগুলি সম্পূর্ণরূপে ক্ষত হয়ে গেলে, প্রতিটি রড 30 মিমি ছোট হয়ে যায়। সেই ক্রম হল ব্রেসিং রড বাণিজ্যের দৈনন্দিন বাস্তবতা: ইস্পাত খুব কমই সমস্যা, ইন্টারফেসগুলি।
রড ব্রেসিং একটি স্ট্রাকচারাল প্যাকেজের সবচেয়ে কম চটকদার অংশগুলির মধ্যে একটি, তবুও এটি নির্ধারণ করে যে একটি পোর্টাল ফ্রেম বর্গাকার থাকবে কিনা, একটি পাইপ র্যাক র্যাকিং ছাড়াই বাতাস নেয় কিনা এবং একটি ছাউনি মডেলটি যেভাবে বলেছিল সেভাবে চলে কিনা। এটি ঠিক করা কয়েকটি নির্দিষ্ট সংখ্যার ব্যাপার।
সরাসরি উত্তর: একটি ব্রেসিং রড শুধুমাত্র টেনশনের সদস্য, তাই এর ক্ষমতা থ্রেডেড রুট বিভাগ দ্বারা সেট করা হয়, বার ব্যাস দ্বারা নয়। এর বাস্তব-বিশ্বের আচরণ শেষ ফিটিং, টার্নবাকলের মধ্যে উপলব্ধ টেক-আপ এবং থ্রেডের জারা সুরক্ষা দ্বারা সেট করা হয়। একটি স্পেসিফিকেশনে তিনটি লাইন — স্ট্রেস এরিয়া, টেক-আপ অ্যালাউন্স, লেপ ক্লাস — বেশিরভাগ ক্ষেত্রের ব্যর্থতা প্রতিরোধ করে।
বায়ু বা ভূমিকম্পের ক্রিয়ায় একটি আয়তক্ষেত্রাকার উপসাগর একটি সমান্তরাল বৃত্তে পরিণত হতে চায়। একটি X-বন্ধনী উপসাগরে, একটি তির্যক লম্বা হয় এবং শিথিল হয়ে যায় যখন অন্যটি ছোট হয় এবং শক্তভাবে টানা হয়, পাশ্বর্ীয় শিয়ারটিকে ভিত্তি পর্যন্ত নিয়ে যায়। রড কখনই সংকোচন প্রতিরোধ করে না: লোডটি বিপরীত করে এবং বিপরীত রডটি দখল করে। সেই একক আচরণ বেশিরভাগ ডিজাইন এবং সোর্সিং নিয়ম অনুসরণ করে ব্যাখ্যা করে।
একটি একক রড বিপরীত লোডের বিপরীতে একটি জয়েন্টকে বন্ধন করতে পারে না, কারণ বলটি উল্টে যাওয়ার মুহূর্তে এটি আটকে যায়। ব্যবহারিক সমাধানে ব্রেসড বে প্রতি কমপক্ষে দুটি রড বা একটি রড এবং একটি কম্প্রেশন স্ট্রট ব্যবহার করা হয়। যখন একটি অঙ্কন একটি সঙ্গী ছাড়া একটি একা তির্যক দেখায়, এটি নকশা বায়ু কোন দিক থেকে আসে জিজ্ঞাসা মূল্য.
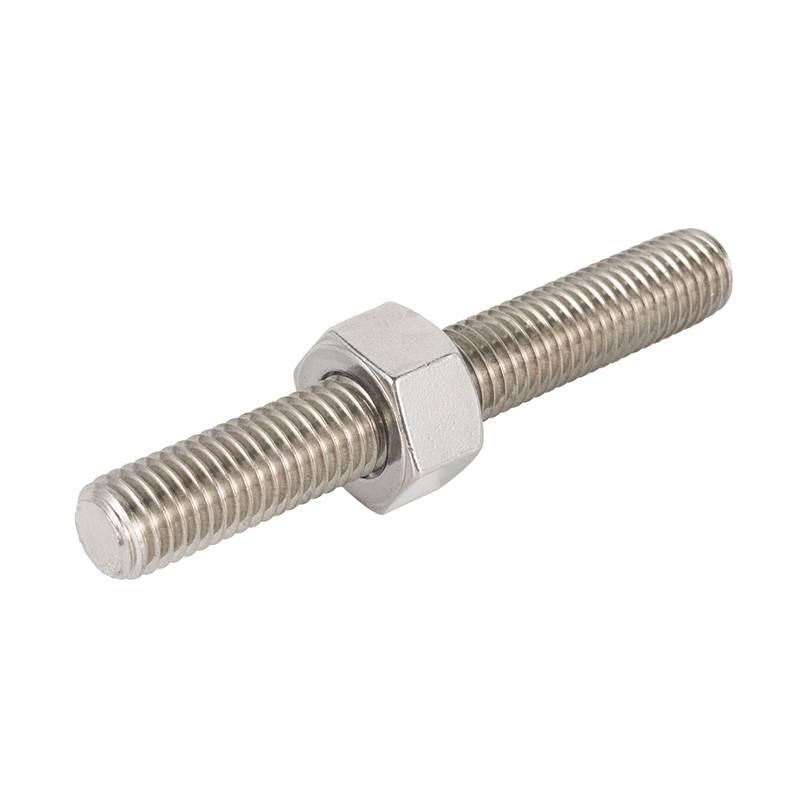
একটি সম্পূর্ণ থ্রেডেড বার সুবিধাজনক, তবে প্রসার্য চাপের ক্ষেত্রটি নামমাত্র শ্যাঙ্কের চেয়ে ছোট। একটি M16 মোটা সুতো প্রায় 157 mm² দেয় একটি নামমাত্র 201 mm² এর বিপরীতে, প্রায় 22 শতাংশ কম। একটি গ্রেড 8.8 বারে 640 MPa ফলন, যা 100 kN এর কাছাকাছি ফলন লোড এবং 60 kN এর কাছাকাছি একটি কাজের চাপ রাখে। যদি একটি নকশার জন্য 70 kN প্রয়োজন হয়, একটি ভারী বার বা একটি উচ্চতর গ্রেড প্রয়োজন - শুধুমাত্র নামমাত্র ব্যাস আপনাকে কিছুই বলে না।
ক্লিভিস, পিন আই, গাসেট প্লেট, স্টাব অ্যাঙ্কর এবং টার্নবাকল বডিগুলি একই লোড পাথে বসে এবং সাধারণত বিভিন্ন উপাদান থেকে, বিভিন্ন কারখানায়, বিভিন্ন আবরণে তৈরি হয়। একটি কালো অক্সাইড রডের সাথে মিলিত একটি হট-ডিপ গ্যালভানাইজড টার্নবাকল প্রথম থ্রেডে একটি ক্ষয় কোষের গ্যারান্টি দেয়। পুরো সমাবেশ জুড়ে ম্যাচিং ফিনিস পরে মেরামত করার চেয়ে সস্তা।
ক্ষমতা
স্ট্রেস এরিয়া পড়ুন, নামমাত্র ব্যাস নয়। একটি ঘূর্ণিত থ্রেডে 20 শতাংশ হ্রাস স্বাভাবিক।
সরুতা
স্যাগ এবং কম্পন নিয়ন্ত্রণ করতে টেনশন সদস্যদের সাধারণত প্রায় 300 এর L/r সীমার বিপরীতে পরীক্ষা করা হয়।
টেক আপ
প্রতিটি প্রান্তে কমপক্ষে 25 মিমি ব্যবহারযোগ্য থ্রেড ভ্রমণের লক্ষ্য রাখুন, গণনা করা প্রসারিতের বাইরে।
সুরক্ষা
ISO 1461-এ হট-ডিপ গ্যালভানাইজিং সাধারণত 6 মিমি পুরু বারে স্থানীয়ভাবে 70-85 µm সরবরাহ করে।
রড ব্রেসিং অব্যাহত থাকার কারণ হল ভর। একটি 16 মিমি বারের ওজন প্রতি মিটারে প্রায় 1.58 কেজি; তুলনীয় প্রসার্য ক্ষমতার একটি 50×50×5 কোণ প্রতি মিটারে 3.77 কেজি ওজনের এবং উচ্চতায় এটি পরিচালনা করা অনেক কঠিন। নীচের তুলনাটি বিকল্পগুলিকে সেই মানদণ্ডের পাশাপাশি রাখে যা প্রকৃতপক্ষে একটি ক্রয়ের সিদ্ধান্তকে চালিত করে।
যেখানে একটি ফ্রেমের প্রকৃতপক্ষে কম্প্রেশন ক্ষমতার প্রয়োজন হয় - একটি সিসমিক জোনে একটি ব্রেসড বে, উদাহরণস্বরূপ - খরচ নির্বিশেষে রড ব্রেসিং সঠিক উত্তর হওয়া বন্ধ করে। যেখানে কেস শুধুমাত্র বায়ু, রড হ্যান্ডলিং, মালবাহী এবং সংযোগ প্লেটের আকারে জয়লাভ করে।
ডিজাইনাররা খুব কমই চেক করেন যে ঢিলেঢালা অবস্থা এবং কাজের উত্তেজনার মধ্যে একটি রড কতটা প্রসারিত হবে। এই সংখ্যাটি নিয়ন্ত্রণ করে যে টার্নবাকলকে কতটা সামঞ্জস্য শোষণ করতে হবে এবং এটি ব্যাস জুড়ে একই নয়। চার্টটি E = 205 GPa ধরে নিয়ে 15 kN পর্যন্ত টানা একটি 6 মিটার রডের স্থিতিস্থাপক প্রসারণ দেখায়।
12.5 মিমি
3.6 মিমি
16 মিমি
2.2 মিমি
20 মিমি
1.4 মিমি
24 মিমি
1.0 মিমি
ব্যবহারিক রিডিং হল যে একটি শক্ত, বড়-ব্যাসের রড খুব কম দেয়, তাই একটি কাটা-দৈর্ঘ্যের ত্রুটি প্রায় এক-এর জন্য-একটি ঢিলেঢালা বা অতিরিক্ত শক্ত বন্ধনীতে অনুবাদ করে। একটি পাতলা রড ইনস্টল করার জন্য আরও ক্ষমাশীল তবে একটি বিস্তৃত টেক-আপ উইন্ডো প্রয়োজন। একটি সাধারণ নিয়ম হিসাবে, গণনা করা প্রসারিত হিসাবে টার্নবাকল ভ্রমণের বাজেট করুন, সাথে অনুমোদিত কাট-দৈর্ঘ্য সহনশীলতা, এবং প্রায় 10 মিমি অবশিষ্ট থ্রেড যাতে কাঠামোটি স্থায়ী হওয়ার পরেও বন্ধনীটি সামঞ্জস্য করা যায়।
আরও একটি পরিণতি: রডগুলি ঘূর্ণন দ্বারা শক্ত করা হয়, তাই থ্রেডটি অবশ্যই পরিষ্কার এবং লুব্রিকেটেড হতে হবে বা ঘর্ষণটি কোনও টান বারে পৌঁছানোর আগে বেশিরভাগ টর্ককে গ্রাস করবে। শুকনো, গ্যালভানাইজড থ্রেডের একই টেনশনের জন্য নিয়মিতভাবে 30 থেকে 40 শতাংশ বেশি টর্কের প্রয়োজন হয়, এই কারণেই সাইট টিমগুলি টার্নবাকল বডিকে অতিরিক্ত শক্ত করে এবং খুলে ফেলে।
একটি ফাস্টেনার প্রস্তুতকারকের কাছ থেকে অর্ডার প্যাটার্নগুলি এই অংশগুলি কোথায় শেষ হয় তার মোটামুটি ধারণা দেয়। নীচের বিভাজনটি প্রতিফলিত করে যে কীভাবে টনেজ সাধারণত অ্যাপ্লিকেশন জুড়ে বিতরণ করা হয়; এটি একটি ইঙ্গিতপূর্ণ ছবি, বাজার অধ্যয়ন নয়।
রেট্রোফিট স্লাইস লক্ষনীয়। পুরানো ফ্রেমগুলি ব্যবহার পরিবর্তনের পরে ঘন ঘন পুনঃবন্ধনী করা হয় এবং সেখানে রডটিকে তার শক্তির পরিবর্তে অপূর্ণ জ্যামিতি সহনশীলতার জন্য বেছে নেওয়া হয়। 50 মিমি অতিরিক্ত টেক-আপ সহ একটি রড প্রায়শই একটি রেট্রোফিটে অতিরিক্ত 10 kN ক্ষমতার চেয়ে বেশি মূল্যবান।
স্পেসিফিকেশন প্রক্রিয়াটি সংক্ষিপ্ত হয় যদি এটি সঠিক ক্রমে করা হয়। নীচের প্রতিটি ধাপ একটি ব্যর্থতা মোড বন্ধ করে যা প্রায়ই অনুমানযোগ্য হওয়ার জন্য যথেষ্ট পুনরাবৃত্তি হয়।
প্রথমে লোড পাথ ঠিক করুন। ব্রেস প্রতি নকশা টান নিশ্চিত করুন, লোড বিপরীত হয় কিনা, এবং কত রড উপসাগর ভাগ. একটি বিপরীত লোড উপসাগরে একটি একক রড একটি বিশদ ত্রুটি, সংগ্রহের পছন্দ নয়।
চাপ এলাকায় আকার. প্রয়োজনীয় টানকে স্ট্রেস এলাকায় রূপান্তর করুন, তারপর একটি নামমাত্র ব্যাস। প্রায় 20 থেকে 25 শতাংশ থ্রেড হ্রাস করার অনুমতি দিন এবং একই সংখ্যার বিপরীতে ক্লিভিস এবং পিন পরীক্ষা করুন।
পরিবেশের বিরুদ্ধে গ্রেড নির্বাচন করুন। প্লেইন কার্বন ইস্পাত ইনডোর এবং শুষ্ক পরিষেবা কভার করে। উন্নত-তাপমাত্রা বা চাপ-সীমার কাজের জন্য, ASTM A193 B7 ক্রোমোলি হল সাধারণ রেফারেন্স; নিম্ন-তাপমাত্রার পরিষেবার জন্য, ASTM A320 L7 প্রভাবের দৃঢ়তা প্রদান করে। স্টেইনলেস 304 বা 316 সত্যিকারের আক্রমণাত্মক বায়ুমণ্ডলের জন্য সংরক্ষিত, কারণ খরচ লাফ খাড়া।
 ASTM A193 B7 খাদ ইস্পাত থ্রেডেড রড উচ্চ-শক্তির B7 ক্রোমোলি রডগুলি উচ্চ-তাপমাত্রা বা চাপ-সীমা পরিষেবার জন্য, জিঙ্ক-প্লেটেড, ব্ল্যাক অক্সাইড, বা হট-ডিপ গ্যালভানাইজড ফিনিশে উপলব্ধ। পণ্য দেখুন →
থ্রেড ফর্ম এবং আবরণ একসঙ্গে সিদ্ধান্ত. কাটা থ্রেডের তুলনায় রোলড থ্রেডগুলি উত্পাদন করা আরও শক্তিশালী এবং সস্তা এবং এটি একটি ডিফল্ট সম্পূর্ণ থ্রেডেড রড . হট-ডিপ গ্যালভানাইজিং 70 থেকে 85 মাইক্রন যোগ করে এবং সূক্ষ্ম থ্রেড ফিট করার ক্ষেত্রে হস্তক্ষেপ করে, তাই হয় বাদামগুলিকে অতিরিক্ত ট্যাপ করুন বা এমন একটি আবরণ নির্দিষ্ট করুন যা তৈরি হয় না, যেমন জিঙ্ক ফ্লেক।
 ASTM A320 L7 সম্পূর্ণ থ্রেডেড বার অফশোর পরিষেবার জন্য L7 অ্যালয় স্টিলের ফুল থ্রেডেড বার, HDG, জিঙ্ক বা কালো অক্সাইডে উপলব্ধ; সমাপ্ত কাটা দৈর্ঘ্য এবং পরিষ্কার চ্যামফার্ড প্রান্ত নিশ্চিত করুন। পণ্য দেখুন →
কাটা দৈর্ঘ্য এবং শেষ সম্মত. মাঝামাঝি ভ্রমণে টার্নবাকলের সাহায্যে সমাপ্ত কেন্দ্র থেকে কেন্দ্রের দৈর্ঘ্য বলুন, বার দৈর্ঘ্য নয়। থ্রেডটি পরিষ্কারভাবে শুরু করার জন্য কাটার প্রান্তটি চেম্ফার করুন এবং নিশ্চিত করুন যে ক্লিভিস চোয়ালের প্রস্থ গাসেট প্লেটের পুরুত্বের সাথে মেলে।
কাগজপত্রের জন্য জিজ্ঞাসা করুন. সমাপ্ত বারে একটি প্রসার্য পরীক্ষা, একটি আবরণ পুরুত্ব পড়া এবং একটি EN 10204 3.1 শংসাপত্র হল তিনটি নথি যা বেশিরভাগ বিবাদের সমাধান করে। যদি দৈর্ঘ্য অ-মানক হয়, কাস্টম এবং OEM/ODM উত্পাদন স্টক বার কেনা এবং সাইটে এটি মেশিন করার চেয়ে সাধারণত সস্তা।
B7 এবং L7 অ্যালয় স্টিলের স্টক দৈর্ঘ্য, এবং প্লেইন কার্বন স্টিল 8.8 গ্রেডে, ব্রেসিং প্যাকেজের যা প্রয়োজন তার বেশিরভাগই কভার করে; পরিবর্তনশীল সাধারণত উপাদান নিজেই কাটা দৈর্ঘ্য এবং পৃষ্ঠ ফিনিস হয়.
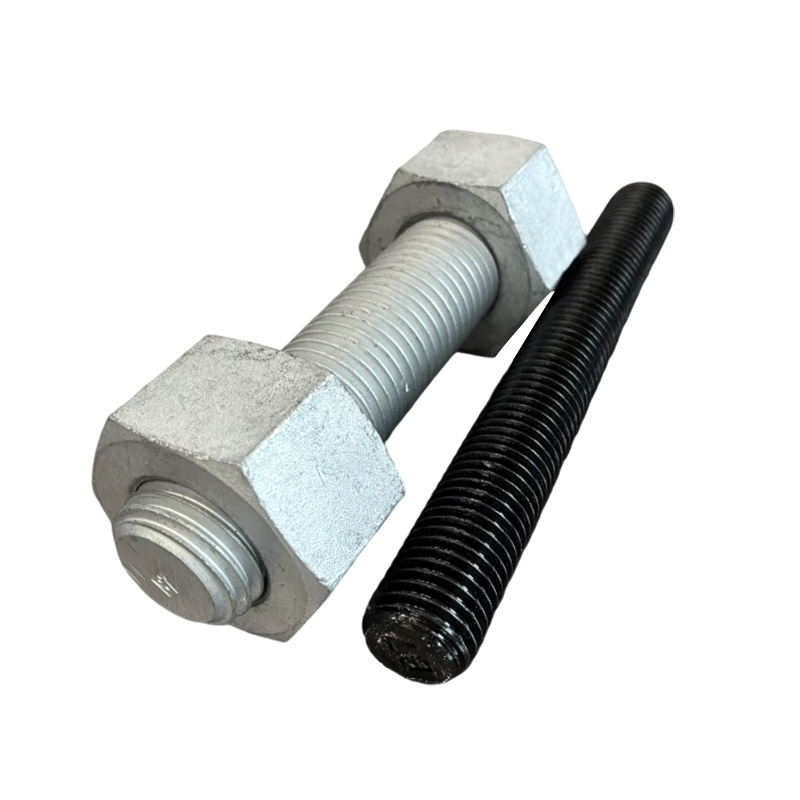 গ্রেড 8.8 কার্বন ইস্পাত সম্পূর্ণ থ্রেডেড বার 8.8 গ্রেডে M16×300 প্লেইন কার্বন স্টিলের ব্রেসিং রড, গ্যালভানাইজড বা কালো ফিনিশ সহ; স্টক দৈর্ঘ্য স্যুট ব্রেসিং প্যাকেজ যেখানে কাটা দৈর্ঘ্য এবং ফিনিস পরিবর্তিত হয়। পণ্য দেখুন →
একটি ব্রেসিং রড একত্রিত এবং প্রথম দিনে সঠিকভাবে টেনশন করা এখনও দুই বছর পরেও লোড-মুক্ত হতে পারে। যে চেকগুলি গুরুত্বপূর্ণ তা সহজ এবং বেশিরভাগ চাক্ষুষ।
এর কোনোটাই বহিরাগত ইঞ্জিনিয়ারিং নয়। ব্রেসিং রড হল একটি সহজ, দক্ষ, টেনশন-শুধুমাত্র উপাদান এবং এটি নির্ভরযোগ্য থাকে যখন স্ট্রেস এরিয়া, টেক-আপ অ্যালাউন্স এবং লেপ সবই একটি ক্যাটালগ ফটো থেকে অনুমান করার পরিবর্তে স্পষ্টভাবে নির্দিষ্ট করা হয়। যে ব্যর্থতাগুলি ঘটে তা প্রায় সবসময় দোকানের মেঝেতে রেখে যাওয়া তিনটি নম্বরের মধ্যে একটিতে ফিরে আসে৷
 যোগাযোগের বিবরণ
 ঠিকানা