
ট্রান্সমিশন টাওয়ার ফাউন্ডেশনের উপাদান টেক-অফ পর্যায়ে, অ্যাঙ্কর বোল্ট ব্যাস সাধারণত বেসপ্লেট জ্যামিতি দ্বারা লক করা হয়, লোড দ্বারা নয়। যখন একটি 1-ইঞ্চি গ্রেড 36 রড নকশা উত্থানের জন্য প্রয়োজনীয় উৎপাদন ক্ষমতার মাত্র এক-তৃতীয়াংশ সরবরাহ করতে পারে, তখন বাস্তব সমাধান হল প্লেটটিকে পুনরায় ড্রিল করা খুব কমই; এটা সরানো হয় ASTM F1554 গ্রেড 105 একই ব্যাসে। এই গ্রেডটি একটি নিভৃত-এবং-টেম্পারড অ্যালয়-স্টিল অ্যাঙ্কর বোল্ট যার ন্যূনতম ফলন শক্তি 105 ksi, গ্রেড 55 এর ফলন শক্তির প্রায় দ্বিগুণ এবং গ্রেড 36 এর প্রায় তিনগুণ।
মূল উপসংহার: যদি আপনার ডিজাইনের উচ্চ শক্তি, অনুমানযোগ্য নমনীয়তা এবং একটি স্বীকৃত কাঠামোগত অ্যাঙ্কর স্পেসিফিকেশনের প্রয়োজন হয়, তাহলে ASTM F1554 গ্রেড 105 ভারী অ্যাঙ্করগুলির জন্য সঠিক ডিফল্ট। তিনটি বিবরণ নির্ধারণ করে যে এটি উদ্দেশ্য অনুসারে কাজ করে কিনা: যান্ত্রিক মানগুলি 2-1/2-ইঞ্চি ব্যাসের উপরে নেমে যায়, রডটি ঢালাই করা উচিত নয় এবং বাদাম এবং ওয়াশারের সংমিশ্রণটি অবশ্যই 125 ksi টেনসিল রেটিং এর সাথে মিলে যেতে হবে।
F1554 স্পেসিফিকেশন হেডেড অ্যাঙ্কর বোল্ট, সোজা অ্যাঙ্কর রড এবং বাঁকানো অ্যাঙ্কর বোল্টগুলিকে কভার করে। গ্রেড নামের নম্বর হল ksi-তে নিশ্চিত ন্যূনতম ফলন শক্তি। গ্রেড 36 কার্বন ইস্পাত ব্যবহার করে, গ্রেড 55 উচ্চ-শক্তির কার্বন ইস্পাত ব্যবহার করে, এবং গ্রেড 105-এর জন্য একটি মাঝারি-কার্বন অ্যালয় ইস্পাত প্রয়োজন যা নিভৃত এবং টেম্পারড। পার্থক্যটি ধাতুবিদ্যাগত, প্রসাধনী নয় এবং এটি প্রতিটি পরীক্ষার রিপোর্টে দেখায়।
ASTM F1554 গ্রেড 105 স্ট্যান্ডার্ডের যান্ত্রিক টেবিল দ্বারা আচ্ছাদিত সর্বাধিক ব্যাসের মাধ্যমে 1/2 ইঞ্চি থেকে পাওয়া যায়। নীচের সারণীতে সেই মানগুলি তালিকাভুক্ত করা হয়েছে যা একটি প্রত্যয়িত পরীক্ষার রিপোর্ট মিল থেকে বের হওয়ার আগে অবশ্যই পূরণ করতে হবে।
105 ksi সর্বনিম্ন ফলন
1/2 থেকে 2-1/2 ইঞ্চি পরিসরে গ্যারান্টিযুক্ত; গ্রেড নামের "105" একটি প্রতিশ্রুতি, লক্ষ্য নয়।
15% সর্বনিম্ন প্রসারণ
স্বাভাবিক ক্ষেত্রের পরিস্থিতিতে ভঙ্গুর ফ্র্যাকচার ছাড়া বাঁক, সারিবদ্ধ এবং টান দেওয়ার জন্য যথেষ্ট নমনীয়তা।
quenched এবং মেজাজ খাদ ইস্পাত
তাপ চিকিত্সা বার বিভাগ জুড়ে একটি সামঞ্জস্যপূর্ণ টেম্পারড-মারটেনসাইট কাঠামো তৈরি করে।
| সম্পত্তি | ব্যাস 1/2 - 2-1/2 ইঞ্চি। | ব্যাস 2-1/2 ইঞ্চির বেশি। |
|---|---|---|
| প্রসার্য শক্তি, মিনিট (ksi) | 125 | 115 |
| ফলন শক্তি, মিনিট (ksi) | 105 | 95 |
| প্রসারণ 2 ইঞ্চি, মিনিটে (%) | 15 | 15 |
| এলাকা হ্রাস, মিনিট (%) | 45 | 45 |
| উপাদান এবং তাপ চিকিত্সা | মাঝারি কার্বন খাদ ইস্পাত, quenched এবং মেজাজ | |
ওভারসাইজ-ব্যাস সারি যেখানে স্পেসিফিকেশন ভুল হয়। অনেকগুলি কাঠামোগত বিবরণ ব্যাস নির্বিশেষে 105 ksi ফলন ধরে নেয়, কিন্তু স্ট্যান্ডার্ড নিজেই বড়-ব্যাসের বারগুলিতে নিম্ন মানগুলির জন্য আহ্বান করে। একটি মিল শংসাপত্র গ্রহণ করার আগে সর্বদা প্রস্তুতকারকের সাথে প্রকৃত ব্যাস নিশ্চিত করুন।
একটি গ্রেড নির্বাচন শক্তির বিপরীতে ব্যয়ের একটি অনুশীলন। নীচের তুলনাটি তিনটি F1554 গ্রেডের অবস্থান করে তাই তাদের মধ্যে প্রকৃত ব্যবধান দৃশ্যমান।
| সম্পত্তি | গ্রেড 36 | গ্রেড 55 | গ্রেড 105 |
|---|---|---|---|
| ন্যূনতম ফলন শক্তি (ksi) | 36 | 55 | 105 |
| ন্যূনতম প্রসার্য শক্তি (ksi) | 58 | 75 | 125 |
| সাধারণ উপাদান | কার্বন ইস্পাত | কার্বন ইস্পাত, normalized for large sizes | খাদ ইস্পাত, quenched এবং মেজাজ |
| ঢালাই আচরণ | স্বাভাবিক সতর্কতা সঙ্গে ঝালাই করা যায় | মান সীমার মধ্যে ঝালাইযোগ্য | ঢালাই জন্য উদ্দেশ্যে না |
| আপেক্ষিক উপাদান খরচ | সর্বনিম্ন | পরিমিত | সর্বোচ্চ |
গ্রেড 36 হালকা ভিত্তি এবং অস্থায়ী কাজ কভার করে। গ্রেড 55 সবচেয়ে সাধারণ কলাম-বেসপ্লেট অ্যাঙ্কর পরিচালনা করে। গ্রেড 105 তার প্রিমিয়াম অর্জন করে যখন মুহুর্তগুলি উল্টে যায়, গতিশীল সরঞ্জাম লোড হয়, বা সীমিত বেসপ্লেটের মাত্রা একটি বড় বোল্টের জন্য কোন জায়গা রাখে না। কারণ ব্যাসের বর্গক্ষেত্রের সাথে প্রসার্য ক্ষমতার স্কেল, গ্রেড 55 থেকে গ্রেড 105-এ সরানো একটি 2-1/4-ইঞ্চি রডকে একই কাজের লোডে মোটামুটি 1-3/4 ইঞ্চি পর্যন্ত কমাতে পারে, বেসপ্লেট, প্রান্তের দূরত্ব এবং এক ধাপে এম্বেডমেন্টের গভীরতা সঙ্কুচিত করে।
গ্রেড 105 সাধারণ অর্থে কেবল শক্তিশালী নয়। নিভিয়ে ও মেজাজ চক্রটি টেম্পারড মার্টেনসাইট তৈরি করে, যা ফাটল ছাড়া বাঁকানোর জন্য যথেষ্ট নমনীয়তা রক্ষা করে উচ্চ ফলন শক্তি প্রদান করে। 15% ন্যূনতম প্রসারণ ক্ষেত্রে গুরুত্বপূর্ণ কারণ ইরেক্টররা নিয়মিতভাবে স্প্রিং নোঙ্গর রডগুলিকে আবার অবস্থানে ফিরিয়ে আনে বা একটি টেমপ্লেটের সাথে মেলে জে-অ্যাঙ্করের উপরের পা বাঁকিয়ে দেয়।
2-1/2 ইঞ্চি ব্যাসের উপরে, ASTM F1554 গ্রেড 105 ধাপ নিচে 95 ksi সর্বনিম্ন ফলন এবং 115 ksi সর্বনিম্ন প্রসার্য। যদি একটি নকশা একটি 3-ইঞ্চি রড ব্যবহার করে এবং এখনও 105 ksi ফলন ধরে নেয়, সংযোগটি তার গ্যারান্টিযুক্ত ক্ষমতার প্রায় 10% বেশি গণনা করা হয়। নীচের বার চার্ট গ্রেড পরিবার জুড়ে ফলন মান দেখায়।
F1554 গ্রেড (ksi) দ্বারা সর্বনিম্ন ফলন শক্তি
36
গ্রেড 36
55
গ্রেড 55
105
গ্রেড 105
95*
গ্রেড 105 >2-1/2 in.
বারের উচ্চতা কেএসআই মান পর্যন্ত মাপানো হয়; *মান 2-1/2-ইঞ্চি ব্যাসের উপরে প্রযোজ্য।
ASTM A123/A153-এ হট-ডিপ গ্যালভানাইজিং অ্যাঙ্কর বোল্টের জন্য সবচেয়ে সাধারণ জারা সুরক্ষা কারণ এমবেডেড স্টিলের দীর্ঘ পরিষেবা জীবন প্রয়োজন। গ্রেড 105 হল একটি উচ্চ-শক্তির অ্যালয় ইস্পাত, এবং গ্যালভানাইজ করার আগে অ্যাসিড-পরিষ্কার পদক্ষেপটি ইস্পাতে হাইড্রোজেন প্রবর্তন করতে পারে। একজন দায়িত্বশীল প্রস্তুতকারক পিকিংয়ের সময় এবং স্নানের তাপমাত্রা নিয়ন্ত্রণ করে এবং অনেক প্রকল্পের স্পেসিফিকেশন গ্যালভানাইজ করার পরে হাইড্রোজেন-এম্ব্রিটলমেন্ট যাচাই যোগ করে। সমাপ্তি এবং তাদের প্রক্রিয়া ঝুঁকির সম্পূর্ণ পর্যালোচনার জন্য, আমাদের দেখুন বল্টু পৃষ্ঠ চিকিত্সা প্রকার সম্পূর্ণ নির্বাচন গাইড .
F1554 গ্রেড 105 কে ভারী হেক্স নাট দিয়ে ASTM A563 গ্রেড DH বা DH3 (ASTM A194 গ্রেড 8ও স্বীকৃত) এবং ASTM F436-এ শক্ত করা ওয়াশারের সাথে একত্রিত করতে হবে। একটি স্ট্যান্ডার্ড হেক্স নাট 125 ksi বোল্টের জন্য যথেষ্ট শক্তিশালী নয়, এবং শক্ত করা ওয়াশারটি এড়িয়ে গেলে বাদামটি নরম প্লেট স্টিলের মধ্যে এম্বেড হতে দেয়।
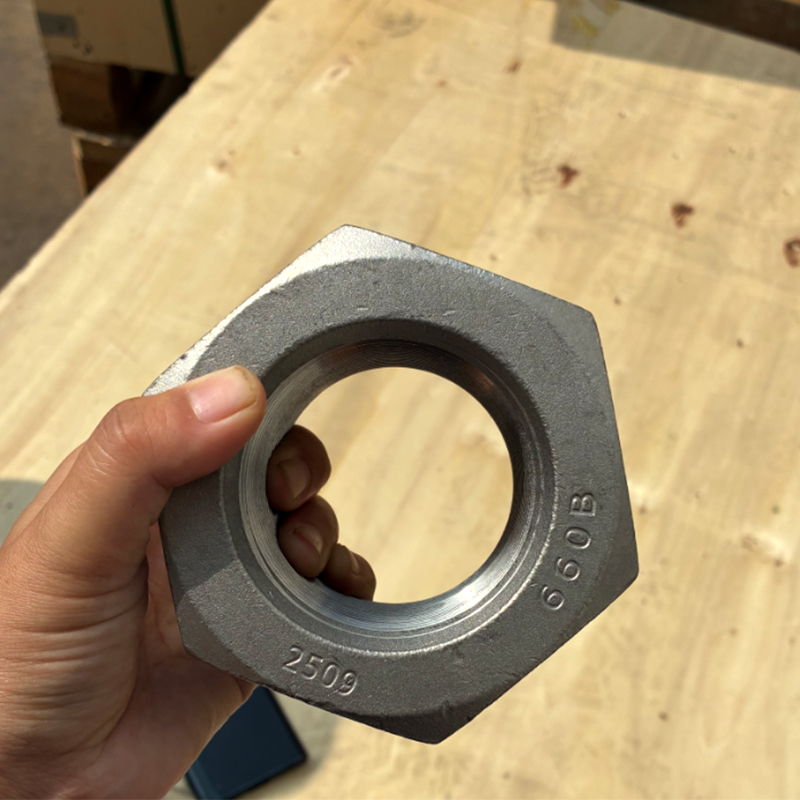 উচ্চ-শক্তির অ্যাঙ্কর বোল্টের জন্য হট-ডিপ গ্যালভানাইজড হেভি হেক্স নাট একটি হট-ডিপ দস্তা আবরণ সহ এই ভারী হেক্স নাটটি F1554 গ্রেড 105 অ্যাঙ্কর বোল্টের জন্য নির্দিষ্ট করা হয়েছে, প্রয়োজনীয় A563 DH বা DH3 শক্তির সাথে মেলে এবং শক্ত ওয়াশারের সাথে যুক্ত করা হলে বাদামের এম্বেডমেন্ট প্রতিরোধ করে। পণ্য দেখুন →
ঢালাই তার টেম্পারিং তাপমাত্রার উপরে একটি নিভে যাওয়া এবং টেম্পারড বারকে উত্তপ্ত করে, তাপ-চিকিত্সা করা মাইক্রোস্ট্রাকচারকে ধ্বংস করে এবং একটি নরম, দুর্বল তাপ-আক্রান্ত অঞ্চল ছেড়ে দেয়। তাই F1554 সিস্টেম গ্রেড 105 কে শুধুমাত্র যান্ত্রিক সংযোগ হিসাবে বিবেচনা করে। যদি অ্যাঙ্কর লেআউটটি ঢালাইয়ের দাবি করে, একটি থ্রেডেড কাপলার এক্সটেনশন ডিজাইন করুন বা গ্রেড 55-এ নেমে যান এবং স্ট্যান্ডার্ডের ওয়েল্ডিং বিধানগুলি অনুসরণ করুন।
গ্রেড 105 এর জন্য চাহিদা লম্বা, সরু, বা ভারী লোড করা কাঠামো অনুসরণ করে। নীচের বিতরণ একটি সাধারণ প্রকল্প পোর্টফোলিও প্রতিনিধিত্ব করে; প্রকৃত মিশ্রণগুলি অঞ্চল অনুসারে পরিবর্তিত হয়, তবে প্যাটার্নটি সামঞ্জস্যপূর্ণ: যে শিল্পগুলি একটি বড় অ্যাঙ্কর বোল্ট বহন করতে পারে না ঠিক সেগুলিই সর্বোচ্চ গ্রেড নির্দিষ্ট করে৷
ট্রান্সমিশন টাওয়ার, হাই-মাস্ট লাইটিং, এবং অ্যান্টেনা স্ট্রাকচার নোঙ্গর বোল্টগুলিকে বাতাসের ভার থেকে ধ্রুবক উত্তেজনায় এবং, সিসমিক জোনে, চক্রাকারে উল্টে দেয়। শিল্প কারখানা গ্রেড 105 ব্যবহার করে যেখানে স্কিড-মাউন্টেড কম্প্রেসার, মিল এবং ক্রাশারগুলি ফাউন্ডেশনে বারবার লোড চক্র তৈরি করে। সেতু এবং পরিবহন কাঠামো এটি সাইন সাপোর্ট ফ্রেম, গ্যান্ট্রি এবং হালকা মানগুলির জন্য ব্যবহার করে যেখানে অ্যাঙ্কর সমাবেশের কঠোরতা গতিশীল বিশ্লেষণে অংশগ্রহণ করে। তিনটি ক্ষেত্রে, সাধারণ থ্রেড একই: বল্টের ব্যাস সীমিত, তাই গ্রেডটি অবশ্যই লোড বহন করবে।
অ্যাঙ্কর বোল্টগুলি নির্মাণের সময়সূচীতে সবচেয়ে কম ব্যয়বহুল আইটেমগুলির মধ্যে একটি, তবুও একটি ভুল গ্রেড বা একটি অনুপস্থিত পরীক্ষার রিপোর্ট একটি সম্পূর্ণ ইমারত ক্রম বন্ধ করতে পারে। আপনার ক্রয়ের স্পেসিফিকেশনের মেরুদণ্ড হিসাবে নিম্নলিখিত পদক্ষেপগুলি ব্যবহার করুন৷
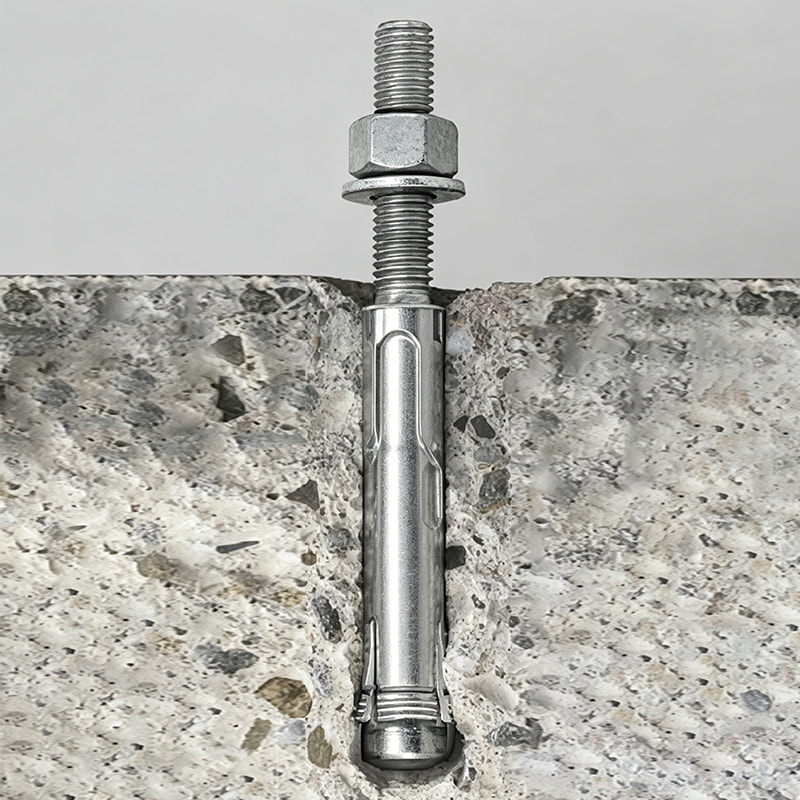 ASTM F1554 কার্বন ইস্পাত হট-ডিপ গ্যালভানাইজড অ্যাঙ্কর বোল্ট ক্ষয় প্রতিরোধের জন্য হট-ডিপ গ্যালভানাইজিং সহ F1554 গ্রেড 36, 55 বা 105-এ একটি কাস্টমাইজযোগ্য অ্যাঙ্কর বোল্ট। এটি ক্রয় পদক্ষেপগুলির কেন্দ্রবিন্দু যা ভুল গ্রেড বা অনুপস্থিত পরীক্ষার রিপোর্ট থেকে ব্যয়বহুল ইরেকশন বিলম্ব এড়াতে সাহায্য করে। পণ্য দেখুন →
আপনি যদি একটি প্রকল্প অঙ্কন বিরুদ্ধে একটি স্পেসিফিকেশন যাচাই সাহায্যের প্রয়োজন হয়, আমাদের মাধ্যমে অঙ্কন পাঠান যোগাযোগ পৃষ্ঠা আপনি একটি সরবরাহকারী প্রতিশ্রুতি আগে. আমরা নিয়মিত ইস্পাত কাঠামোর জন্য ফাস্টেনার প্যাকেজ সমর্থন করি এবং মান পরিসীমার বাইরে আকার বা কাস্টম ফর্মের জন্য আমরা সরাসরি OEM/ODM উত্পাদন নিয়ে আলোচনা করতে পারি।
একটি নোঙ্গর বল্টু কংক্রিটে অদৃশ্য হয়ে যাওয়ার আগে পরিদর্শন করা শেষ গুণমানের গেট। একটি সংক্ষিপ্ত চেকলিস্ট বিলি করা হার্ডওয়্যারকে ডিজাইনের উদ্দেশ্যের সাথে সারিবদ্ধ রাখে।
যদি একটি প্রকল্পের পুনরায় পরীক্ষার প্রয়োজন হয়, তাহলে ক্ষেত্র-উৎসিত বিকল্প গ্রহণ না করে মূল তাপ থেকে নমুনা নিতে প্রস্তুতকারকের সাথে কাজ করুন। ইনস্টলেশনের পরে সম্মতি মালিকের রেকর্ডের উপর নির্ভর করে, তাই দোকানের অঙ্কন এবং ইনস্টলেশন টর্ক রেকর্ডের সাথে মিল সার্টিফিকেট ফাইল করুন। সেই ফাইলটি একটি অডিটের সময় সামঞ্জস্যের দ্রুততম প্রমাণ।
 ASTM F2280 A490 টর্ক শিয়ার বোল্ট হট-ডিপ গ্যালভানাইজড
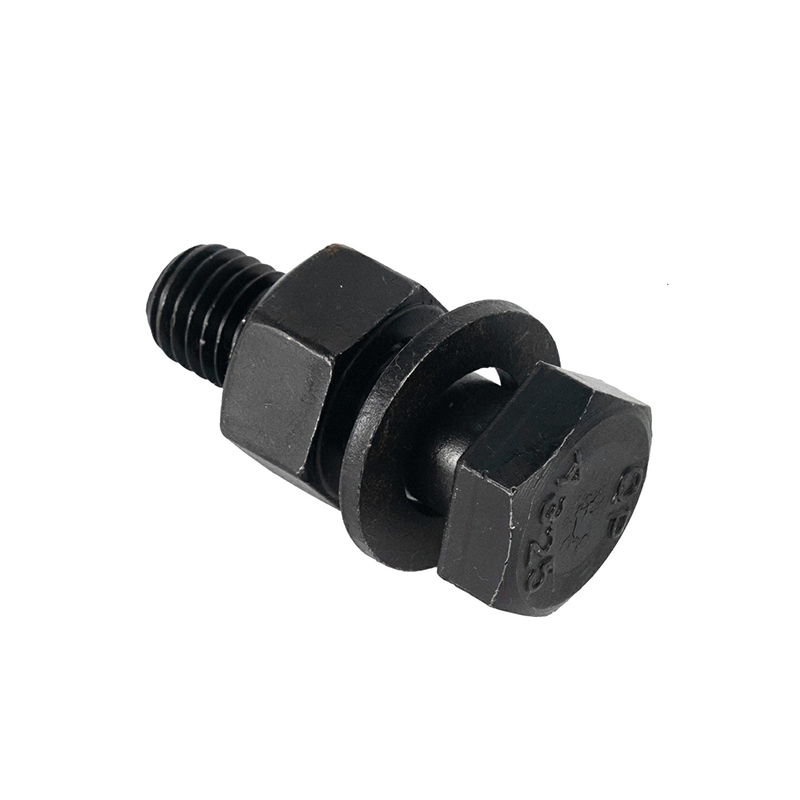 ASTM F1852 A325 ভারী হেক্স টুইস্ট-অফ বোল্ট প্লেইন কার্বন ইস্পাত
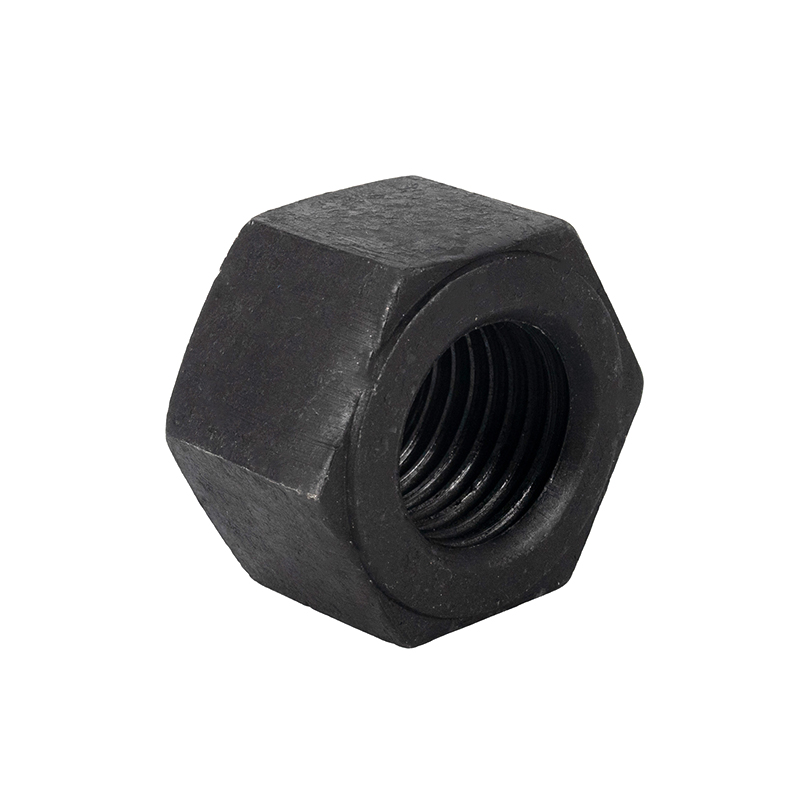 ASTM A194 B7 কালো ভারী হেক্স বাদাম
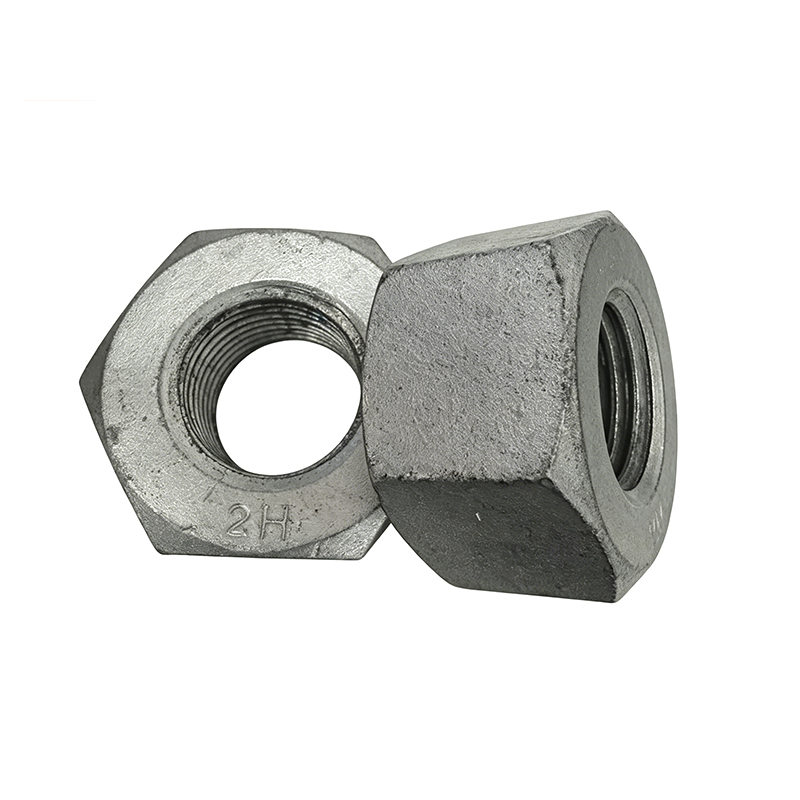 ASTM A194 B7 কালো ভারী হেক্স বাদাম
 M16*300 কার্বন ইস্পাত গ্রেড 8.8 PTFE নীল প্রলিপ্ত সম্পূর্ণ থ্রেডেড স্টাড
1-8 UNC *5" অ্যালয় স্টিল ASTM A193 B7 থ্রেডেড রড
 যোগাযোগের বিবরণ
 ঠিকানা