
দুটি স্টাড একই ক্রেটে আসে এবং দেখতে একই রকম হয়: একই থ্রেড, একই কালো অক্সাইড ফিনিশ, প্রান্তে একই গ্রেড স্ট্যাম্প শৈলী। একটি ASTM A193 গ্রেড B7, অন্যটি গ্রেড B16। তাদের মধ্যে পার্থক্য একটি একক অ্যালোয়িং উপাদান এবং তাপ-চিকিত্সা চুল্লিতে একটি অতিরিক্ত ধাপে নেমে আসে এবং এই পার্থক্যটি সিদ্ধান্ত নেয় যে একটি গরম ফ্ল্যাঞ্জ আট বছরের পরিষেবার পরেও তার বোল্ট লোড ধরে রাখে কিনা।
সংক্ষিপ্ত উত্তর
একটি ফলাফল অবিলম্বে অনুসরণ করে: B7 এবং B16 ক্রয় ডেস্কে বিনিময়যোগ্য নয়। যদি একটি অঙ্কন A193 B7 এর জন্য কল করে এবং একজন সরবরাহকারী একটি আপগ্রেড হিসাবে B16 অফার করে, এটি একটি প্রকৌশল পরিবর্তন, প্রতিস্থাপন নয়। স্টাডটি ফ্ল্যাঞ্জে যাওয়ার আগে কাগজপত্র, চিহ্নিতকরণ এবং যৌথ গণনা সবই একমত হতে হবে।
গ্রেড B7 মূলত AISI 4140/4142 ইস্পাত: 0.38-0.48% কার্বন, 0.80-1.10% ক্রোমিয়াম, 0.15-0.25% মলিবডেনাম, কোন ইচ্ছাকৃত ভ্যানডিয়াম সংযোজন নয়। গ্রেড B16 ক্রোমিয়াম স্তর রাখে কিন্তু মোটামুটিভাবে মলিবডেনামকে 0.50-0.65% এ তিনগুণ করে এবং 0.25-0.35% ভ্যানাডিয়াম যোগ করে।
সেই ভ্যানডিয়ামটাই পুরো গল্প। এটি সূক্ষ্ম, স্থিতিশীল কার্বাইড গঠন করে যা মোটা হওয়া প্রতিরোধ করে যখন ইস্পাত বছরের পর বছর তাপমাত্রায় বসে থাকে। কারণ এই কার্বাইডগুলি যেখানে রাখা হয়েছিল সেখানেই থাকে, B16 B7 এর চেয়ে শক্ত এবং গরম হতে পারে এবং এখনও একই 125 ksi প্রসার্য সর্বনিম্ন পূরণ করতে পারে। B7 সর্বনিম্ন 1100°F (593°C); B16 এর মেজাজ লক্ষণীয়ভাবে বেশি, সাধারণত 1150-1250°F (620-675°C) পরিসরে।
একটি গরম মেজাজ সাধারণত ইস্পাত নরম করে, তাহলে B16 কীভাবে তার শক্তি ধরে রাখে? রসায়ন এটি সম্ভব করার জন্য ডিজাইন করা হয়েছে। দুটি স্টাড যেগুলি উভয়ই ঘরের তাপমাত্রায় একটি প্রসার্য পরীক্ষায় উত্তীর্ণ হয় তা পাঁচ বছর পর 900° ফারেনহাইট তাপমাত্রায় খুব ভিন্নভাবে আচরণ করতে পারে, এবং স্পেসিফিকেশনটি যে ফাঁকটি বন্ধ করার চেষ্টা করছে তা হল।
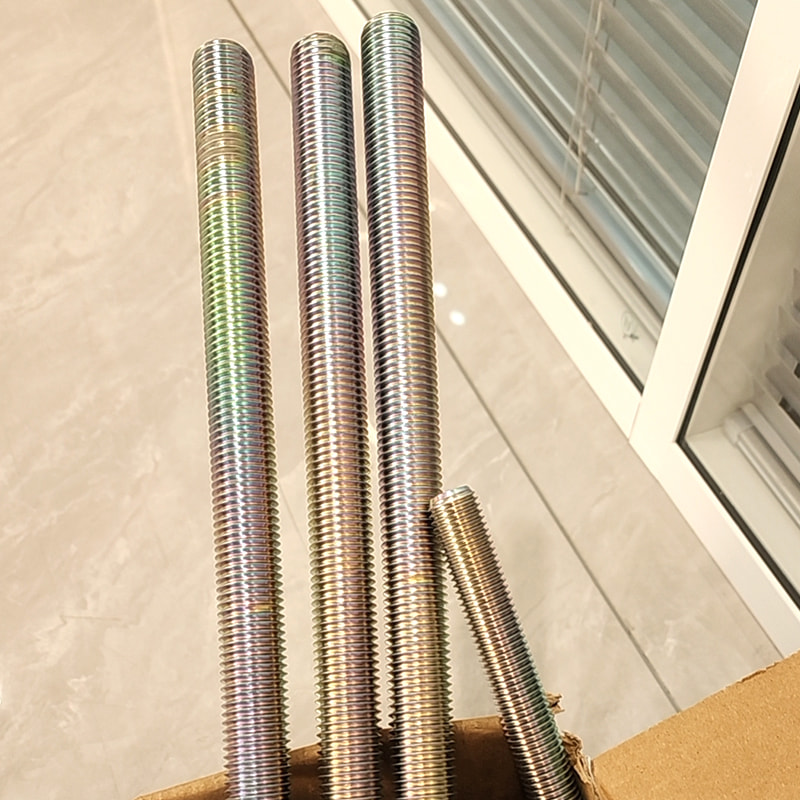 3/4"×10" B7 অ্যালয় স্টিল থ্রেডেড রডগুলি একটি নির্ভরযোগ্য ফাস্টেনারে ব্যতিক্রমী শক্তি, তাপমাত্রা প্রতিরোধ, এবং জারা সুরক্ষা প্রদান করে। আপনি সুরক্ষিত কিনা... পণ্য দেখুন →
B7 একটি বিস্তৃত ব্যবধানে ভলিউম গ্রেড রয়ে গেছে, এবং তেল এবং গ্যাস পাইপিং কাজের জন্য ডকুমেন্টেশন প্রত্যাশা সহ এটির চারপাশে সোর্সিং নিয়মগুলি এতে কভার করা হয়েছে B7 থ্রেডেড রড গ্রেড এবং নির্বাচন গাইড .
উভয় গ্রেড অবশ্যই 125 ksi প্রসার্য এবং 105 ksi ফলন 2-1/2 ইঞ্চি পর্যন্ত, 321 HBW (35 HRC) এর কঠোরতা ক্যাপ সহ। দুটি গ্রেডের জন্য টর্ক টেবিল তাই অভিন্ন কাছাকাছি।
ভ্যানডিয়াম প্লাস একটি উচ্চ টেম্পারিং তাপমাত্রা বোল্ট প্রিলোডের ক্ষতিকে ধীর করে দেয়। এটি একটি হামাগুড়ি এবং শিথিলকরণ সম্পত্তি, এবং এটি কখনই ঘর-তাপমাত্রার শংসাপত্রে প্রদর্শিত হয় না।
B16 সাধারণত 15-35% মূল্যের প্রিমিয়াম বহন করে এবং প্রায়ই তাপ লট প্রতি উত্পাদিত হয়, যখন B7 UNC এবং মেট্রিক ব্যাসের গভীরতায় মজুত থাকে।
মানগুলি ASTM A193 ন্যূনতম প্রয়োজনীয়তা এবং ব্যাপকভাবে স্বীকৃত শিল্প অনুশীলনকে প্রতিফলিত করে; হট-সার্ভিস সিলিং হল প্রকৌশল নির্দেশিকা বরং কোড-অবশ্যই সীমা।
একটি গরম ফ্ল্যাঞ্জ খুব কমই ব্যর্থ হয় কারণ স্টাডটি ভেঙে যায়। এটি ব্যর্থ হয়েছে কারণ স্টাডটি ধীরে ধীরে প্রসারিত হয়েছে, গ্যাসকেটটি সংকোচন হারিয়েছে এবং জয়েন্টটি কাঁদতে শুরু করেছে। উভয় গ্রেড একই প্রিলোড থেকে শুরু হয়, তাই প্রশ্ন হল সেই প্রিলোডের কতটা বেঁচে থাকে। B7 এবং B16 একে অপরকে প্রায় 700 ° ফারেনহাইটের মাধ্যমে ঘনিষ্ঠভাবে ট্র্যাক করে এবং তারপরে দ্রুত বিচ্ছিন্ন হয়।
700°F
800°F
900°F
1000°F
B7 B16
বারগুলি প্রবণতাটিকে দৃশ্যমান করতে একটি চিত্রিত ধরে রাখা-প্রিলোড সূচক (100 = সম্পূর্ণ প্রাথমিক প্রিলোড) দেখায়। বাস্তব যৌথ আচরণ গ্যাসকেটের ধরন, জয়েন্টের শক্ততা, প্রাথমিক বোল্ট চাপ এবং ফ্ল্যাঞ্জ ঘূর্ণনের উপরও নির্ভর করে।
এর থেকে দুটি ব্যবহারিক পাঠ বেরিয়ে আসে। প্রথমত, ক্রসওভারটি 800°F এবং 900°F-এর মধ্যে বসে, যা গরম রিহিট বাষ্প, হাইড্রোপ্রসেসিং রিঅ্যাক্টর এবং হাইড্রোজেন পরিষেবার জন্য B16 নির্দিষ্ট করার ক্ষেত্রের অভ্যাসের সাথে মেলে। দ্বিতীয়ত, যদি 850°F-এ একটি জয়েন্ট ইতিমধ্যেই ফুটো হয়ে থাকে এবং প্রতিটি শাটডাউন পুনরায় টর্ক করে, তাহলে স্টাড গ্রেড পরিবর্তন করা আপনার জন্য টর্কের মান শক্ত করার চেয়ে আরও বেশি কিছু করে। এছাড়াও লক্ষণীয়: B7 এর টেম্পারিং তাপমাত্রার উপরে উন্মুক্ত করা স্থায়ীভাবে নরম হয়ে যায় এবং পরিষ্কার করার পরে এটি যতই ভাল দেখায় না কেন পুনরায় ব্যবহার করা উচিত নয়।
এই দুটি গ্রেড সমানভাবে বাজার বিভক্ত না. নীচের দৃষ্টান্তমূলক বন্টনটি দেখায় যেখানে উচ্চ-তাপমাত্রা A193 বোল্টিং চাহিদা ঘনীভূত হয় এবং কেন গ্রেড নির্বাচনের অনুরোধগুলি এক প্রকল্প থেকে অন্য প্রকল্পে এত আলাদা।
বিভাগগুলি চিত্রের জন্য একটি আনুমানিক শিল্প অনুমান, একটি পরিমাপিত বাজার অধ্যয়ন নয়।
B7 সেই অংশগুলির প্রত্যেকটির শীতল প্রান্তে প্রাধান্য দেয়: ইউটিলিটি পাইপিং, ক্লাস 150 থেকে 600 ফ্ল্যাঞ্জ, ভালভ বনেট এবং সাধারণ উদ্ভিদ রক্ষণাবেক্ষণ। B16 কেন্দ্রীভূত যেখানে ডিজাইনাররা 20 বছরের জীবনে শিথিলকরণের বিষয়ে চিন্তিত, যে কারণে এটি হাইড্রোপ্রসেসিং, গরম বাষ্প এবং উচ্চ-চাপ হাইড্রোজেন সার্কিটগুলিতে অসমভাবে প্রদর্শিত হয় যদিও এটি মোট টনেজের একটি ছোট অংশের প্রতিনিধিত্ব করে।
একটি স্ট্যান্ডার্ড গ্যাসকেট সহ মোটামুটি 800°F এর নিচে, B7 সাধারণত যথেষ্ট। 800°F-এর উপরে, অথবা যেখানে লিক-টাইননেস বারবার তাপীয় সাইকেল চালানোর জন্য বেঁচে থাকতে হবে, B16 হল নিরাপদ ইঞ্জিনিয়ারিং পছন্দ।
যদি লাইন তালিকা বা অঙ্কন A193 B7 কল করে, B16 সরবরাহ করার জন্য লিখিত প্রকৌশল অনুমোদনের প্রয়োজন হয়। অশ্বপালনের গ্রেড স্ট্যাম্প অবশ্যই শংসাপত্র এবং অঙ্কনের সাথে মেলে।
টক পরিষেবার জন্য পছন্দ হল B7M যার সর্বোচ্চ 235 HBW এবং 100% কঠোরতা পরীক্ষা, অথবা একটি অস্টেনিটিক গ্রেড যেমন B8M। সাব-জিরো সার্ভিসের জন্য উত্তর হল A320 L7 বা L7M। B16 উভয় সমস্যার সমাধান করে না।
A194 গ্রেড 2H হল B7 এর সাথে সাধারন পেয়ারিং; প্রায় 800-850°F এর উপরে, A194 গ্রেড 7 বাদাম সাধারণত B16 স্টাড দিয়ে নির্দিষ্ট করা হয়। আবরণ পছন্দ নীচে আচ্ছাদিত একটি পৃথক তাপমাত্রা সিদ্ধান্ত.
B16 একটি 15-35% প্রিমিয়াম যোগ করে এবং প্রায়শই একটি ডেডিকেটেড হিট লট থেকে পাঠানো হয়, তাই সময়সূচি ঝুঁকি বাস্তব। অ-মানক দৈর্ঘ্য, বিশেষ মাথার জ্যামিতি বা একটি মালিকানাধীন স্টাড প্যাটার্নের জন্য, একটি কাস্টম উত্পাদন রুট সাধারণত একটি ক্যাটালগ আইটেম জন্য শিকারের চেয়ে দ্রুততর হয়, এবং আমাদের OEM এবং ODM ফাস্টেনার পরিষেবা অঙ্কন-ভিত্তিক উত্পাদন কভার করে।
গ্রেড নির্বাচন ক্রয়ের অর্ধেক মাত্র। বাদামটি স্টাডের চেয়ে শক্ত হতে হবে যাতে থ্রেড স্ট্রিপিং ব্যর্থতার মোড হয়ে না যায় এবং আবরণটিকে স্টাডের মতো একই তাপমাত্রায় টিকে থাকতে হয়। এখানেই একটি প্রযুক্তিগতভাবে সঠিক B16 স্টাড এখনও পরিষেবাতে ব্যর্থ হতে পারে।
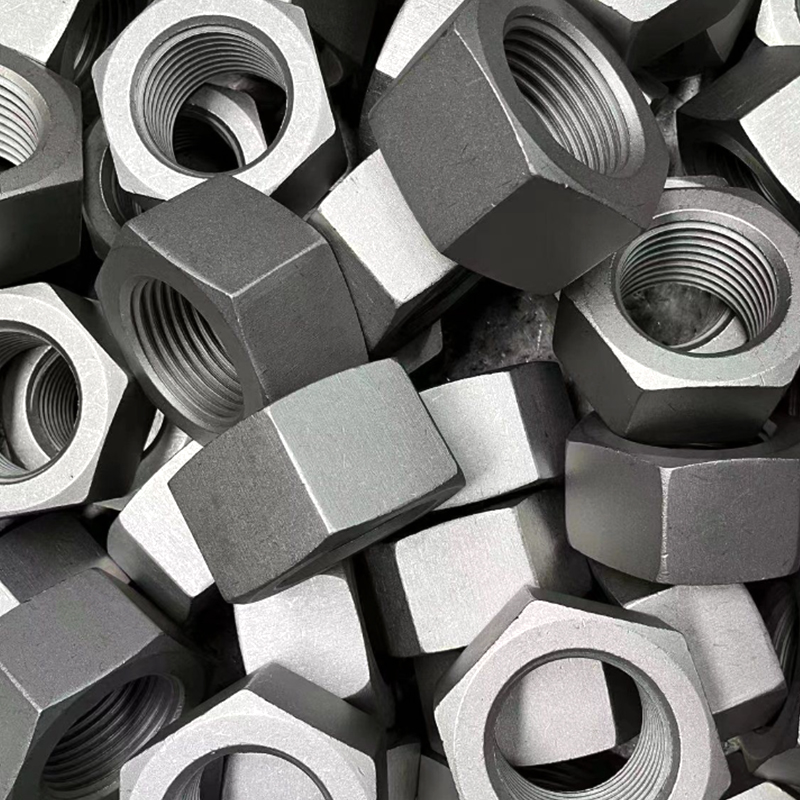 ASTM A194 B7 কালো ভারী হেক্স বাদাম ASTM A194 B7 কালো ভারী হেক্স বাদাম are high-strength, heavy-duty hex nuts specifically engineered to pair with ASTM A193 B7 alloy steel bolts in high-temperature and hi... পণ্য দেখুন →
A194 গ্রেড 2H বাদামগুলি নিভে যায় এবং তারা বহন করা স্টাডের তুলনায় উচ্চতর কঠোরতায় মেজাজ করে, এই কারণেই 2H বাদামের সংমিশ্রণ সহ B7 স্টাড এত সাধারণ। মোটামুটি 800-850°F এর উপরে, গ্রেড 7 বাদাম সাধারণত ব্যবহার করা হয় যাতে বাদাম দুর্বল লিঙ্কে পরিণত না হয়। আবরণের সীমা ঠিক তেমনই কংক্রিট: PTFE-ভিত্তিক আবরণগুলি সাধারণত প্রায় 500°F পর্যন্ত ব্যবহার করা হয় এবং হট-ডিপ গ্যালভানাইজিং মোটামুটি 400°F-এর উপরে অবিচ্ছিন্ন পরিষেবাতে এড়ানো হয় কারণ দস্তা এবং আয়রন ইন্টারডিফিউজ এবং আবরণ ক্ষয় হয়। এই তাপমাত্রার উপরে, কালো অক্সাইড বা উপযুক্ত লুব্রিকেন্ট সহ একটি খালি খাদ পৃষ্ঠ হল বাস্তবসম্মত বিকল্প।
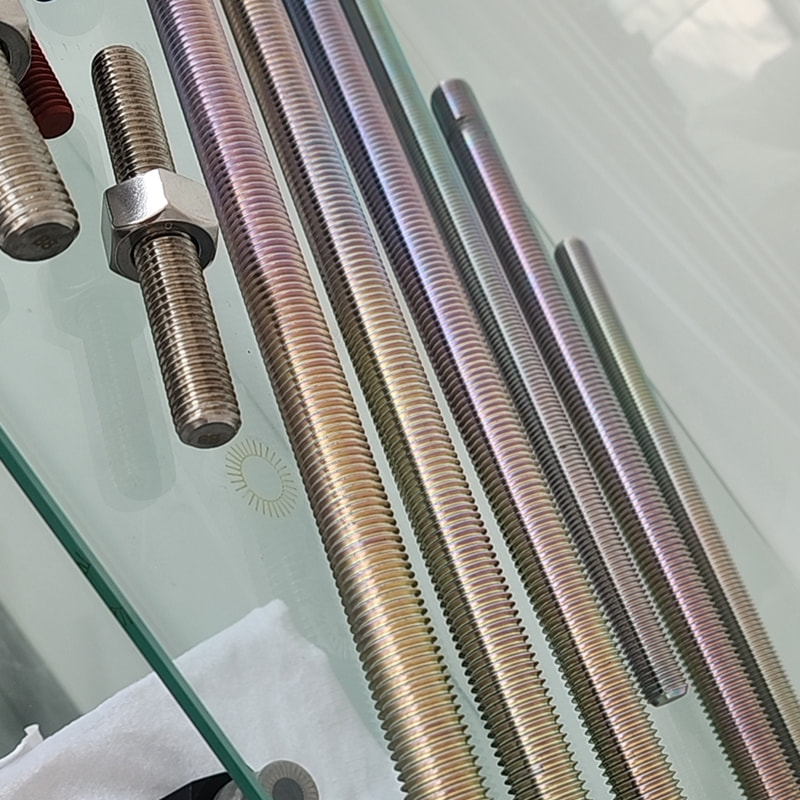 খাদ ইস্পাত M27*300 PTFE / Dacromet আবরণ B7 থ্রেডেড রড স্টাড অ্যালয় স্টিল M27×300 PTFE/Dacromet প্রলিপ্ত B7 থ্রেডেড রডগুলি উন্নত জারা সুরক্ষার সাথে উচ্চ-তাপমাত্রার শক্তিকে একত্রিত করে। এর উপর গুরুত্বপূর্ণ ফ্ল্যাঞ্জগুলি সুরক্ষিত করা হচ্ছে কিনা... পণ্য দেখুন →
আবরণ এবং লুব্রিকেন্ট এছাড়াও টর্ক-প্রিললোড সম্পর্ক পরিবর্তন করে। একটি ড্যাক্রোমেট বা PTFE ফিনিশ সহ একটি স্টাড একটি শুকনো, কালো-অক্সাইড স্টাডের তুলনায় অনেক কম রেঞ্চ টর্ক এ প্রদত্ত প্রিলোডে পৌঁছায়। আপনি যখন ফিনিস পরিবর্তন করবেন, পূর্ববর্তী প্রজেক্টের নম্বরটি পুনরায় ব্যবহার না করে ASME PCC-1 এর বিপরীতে টর্কের মান পুনরায় পরীক্ষা করুন।
যদি জয়েন্টটি প্রায় 800°F এর নিচে চলে এবং স্পেসিফিকেশন B7 এর জন্য কল করে, B7 কিনুন এবং সঠিক বোল্ট-আপ পদ্ধতিতে পার্থক্যটি ব্যয় করুন। যদি জয়েন্টটি বেশি গরম হয়, তাপীয়ভাবে চক্রাকারে চলে, বা টার্নঅ্যারাউন্ডের মধ্যে ফুটো হওয়ার ইতিহাস থাকে, তবে B16-এ ভ্যানাডিয়াম এবং উচ্চ টেম্পারিং তাপমাত্রা আপনাকে পরিমাপযোগ্য কিছু কিনছে: বোল্ট লোড যা দশ বছরেও রয়েছে। দুটি গ্রেড একটি শক্তি শ্রেণী এবং একটি টর্ক টেবিল ভাগ করে, কিন্তু তারা তাপমাত্রায় একটি পরিষেবা জীবন ভাগ করে না, এবং এটিই পার্থক্য যা গুরুত্বপূর্ণ৷
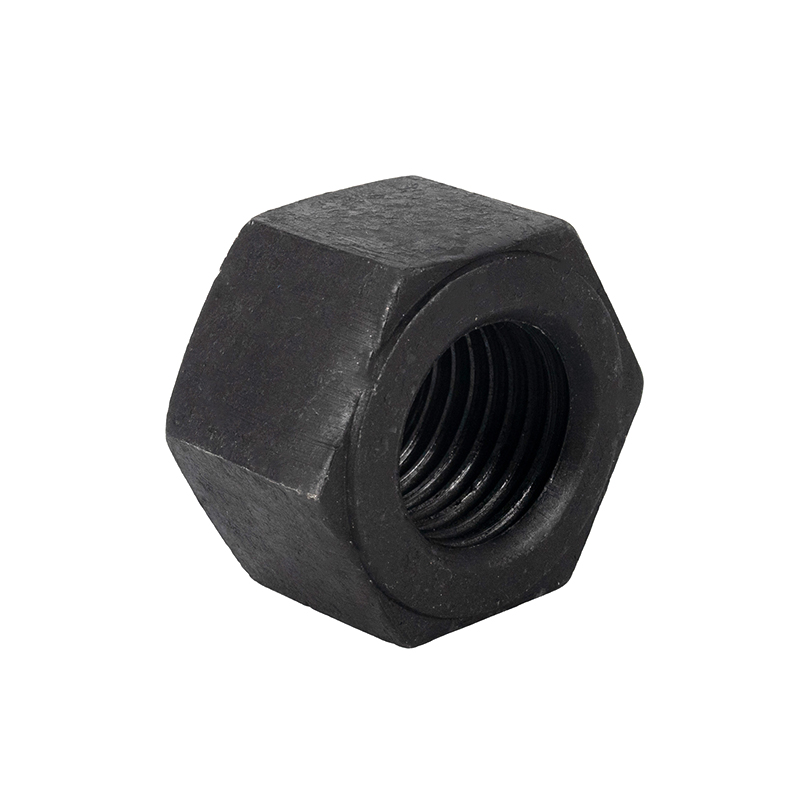 ASTM A194 B7 কালো ভারী হেক্স বাদাম
 খাদ ইস্পাত M27*300 PTFE / Dacromet আবরণ B7 থ্রেডেড রড স্টাড
 1-8 UNC *5" অ্যালয় স্টিল ASTM A193 B7 থ্রেডেড রডস গ্রেড L7 থ্রেডেড স্টাডস
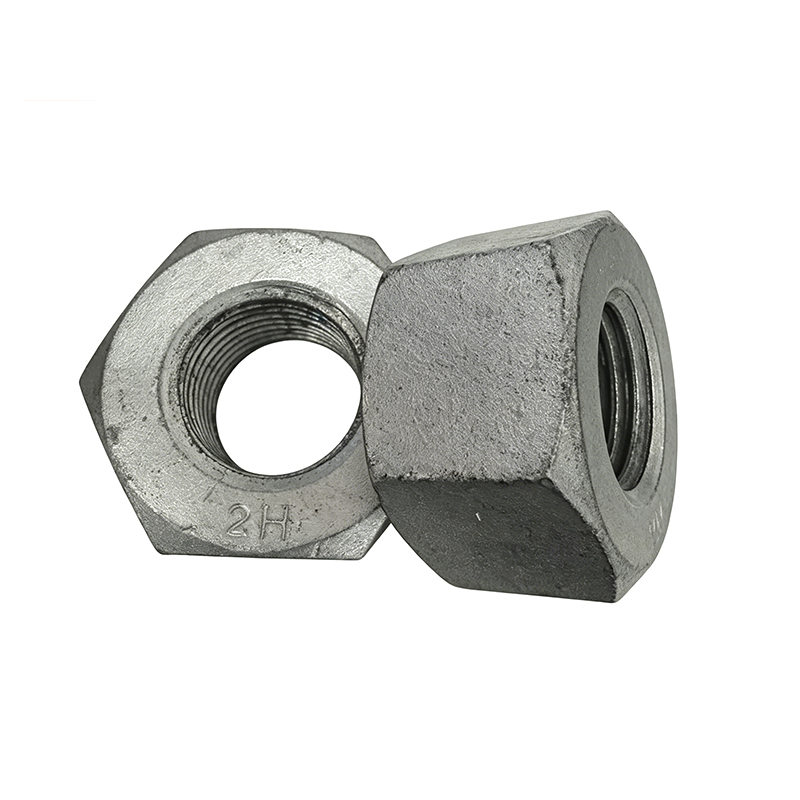 ASTM A194 B7 কালো ভারী হেক্স বাদাম
 1-8 UNC *5" অ্যালয় স্টিল ASTM A193 B7 থ্রেডেড রড
 প্লেইন কার্বন স্টিল ফ্ল্যাট সিট লগ বোল্ট ASME B18.2.1
 যোগাযোগের বিবরণ
 ঠিকানা